
气割管子怎么接?
编辑:星期三 |
1放好导轨,把切割机放在导轨上,导轨俩头要对齐,当切割圆时,调节割嘴高低、相对于小车的距离和角度,以保证在板材的区域内进行连续切割,
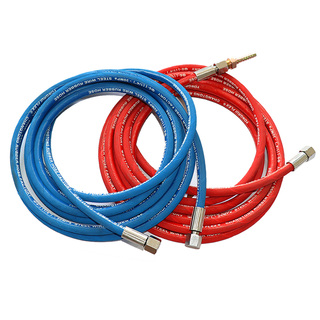
2连接输气管,区分氧气管和燃气管。
3打开氧气控制阀和燃气控制阀,确认气瓶气压和输出气压,以保证供气充足和节约。
4点火;打开燃气和预热氧,使用打火机从侧面点火。
5开始切割;,用预热火焰加热开始点(此时高压氧气阀是关闭的),预热时间应视金属温度情况而定,一般加热到工件表面接近熔化(表面呈橘红色)。这时轻轻打开高压氧气阀门,开始气割。
如果预热的地方切割不掉,说明预热温度太低,应关闭高压氧继续预热,预热火焰的焰芯前端应离工件表面2 ~ 4mm,同时要注意割炬与工件间应有一定的角度,当气割5~30mm厚的工件时,割炬应垂直于工件;当厚度小于5mm时,割炬可向后倾斜5~10°;若厚度超过30mm,在气割开始时割炬可向前倾斜5~10°,待割透时,割炬可垂直于工件,直到气割完毕。如果预热的地方被切割掉,则继续加大高压氧气量,使切口深度加大,直至全部切透。
6.气割不同厚度的钢时,割嘴的选择和氧气工作压力调整,对气割质量和工作效率都有密切的关系。例如使用太小的割嘴来割厚钢,由于得不到充足的氧气燃烧和喷射能力,切割工作就无法顺利进行,即使勉强一次又一次地割下来,质量既坏,工作效率也低。
反之,如果使用太大的割嘴来割薄钢,不但要浪费大量的氧气和乙炔,而且气割的质量也不好。因此要选择好割嘴的大小。
切割氧的压力与金属厚度的关系:压力不足,不但切割速度缓慢,而且熔渣不易吹掉,切口不平,甚至有时会切不透;压力过大时,除了氧气消耗量增加外,金属也容易冷却,从而使切割速度降低,切口加宽,表面也粗糙。

折后
35.7元
淘口令
立即购买

折后
53元
淘口令
立即购买
折后
26.1元
淘口令
立即购买

折后
16.8元
淘口令
立即购买